全自动吸塑盒 Tyvek 封口产线的组成
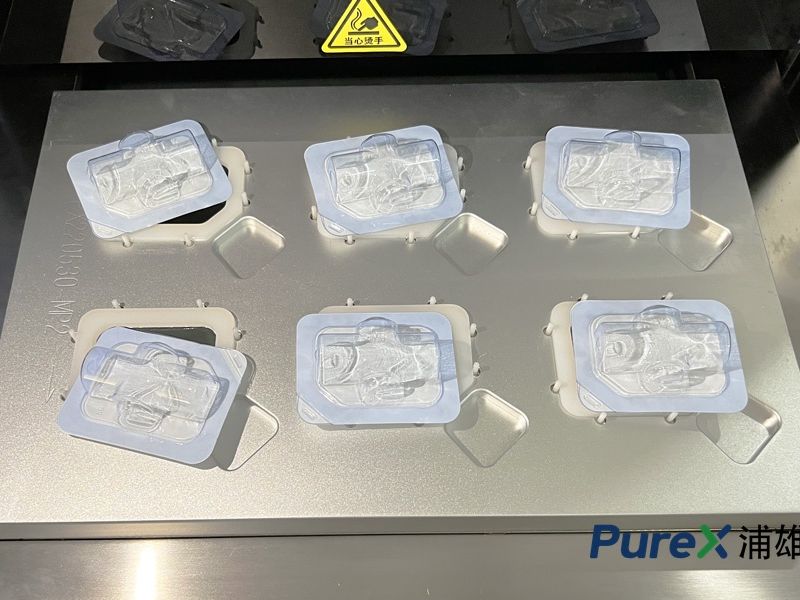
全自动吸塑盒 Tyvek 封口产线的组成
全自动吸塑盒 Tyvek 封口产线,不是一台封口机的简单放大,而是把多个功能单元按工艺流程组织起来的一条完整生产线。了解它的组成,有助于评估方案、规划场地和验收设备。
上料系统:让产品有序进入
上料系统负责吸塑盒与盖材的连续供给。吸塑盒通过料仓、提升机构或输送线送入产线,盖材通过放卷或片式送料机构供给。上料系统的稳定性决定整线的节拍——上料一停,整条线都会停下来。
定位与传送系统:保证位置一致
传送系统让产品在各工位之间流转,定位机构保证每个吸塑盒在封口工位的位置一致。高速流转下,定位精度直接关系到封口线是否偏移,是产线设计的难点之一。
封口单元:产线的核心
封口单元完成温度、压力、时间的施加,是产线的核心。全自动产线通常配置多工位封口或连续封口结构,把封口动作与上料、下料并行处理,从而提升节拍。封口工装与产品匹配,决定封口线的形状与宽度。
冷却与检测:保障质量输出
封口后通常设置冷却工位,让封口区域快速定型。检测环节对封口状态进行在线检查,识别漏封、偏移、破损等异常,并将不良品自动剔除,避免流入下道工序。
收集与输出系统:完成生产闭环
合格品经收集系统码放或输送到下一工序,产线还可以配套数据记录系统,把产量、节拍、报警等信息记录下来,便于生产管理与追溯。
控制系统:让各单元协同
控制系统负责整线的时序调度、参数管理与故障处理。多单元协同的难点在于节拍平衡——各工位动作时间要匹配,出现异常时要有清晰的停机与恢复逻辑。好的控制系统,能让产线在稳定运行与快速换型之间取得平衡。
评估产线方案的几个视角
- 节拍是否平衡:各单元节拍不匹配,产线实际产出会被拖累。
- 换型是否方便:产品规格变化时,工装与参数的调整时间直接影响产能。
- 异常处理是否清晰:卡料、温度异常等情况的处理逻辑,关系到停机时间。
- 扩展是否容易:为后续产能提升预留的接口与空间。
全自动产线的价值在于整体,验收时建议用真实产品做连续试产,观察整线在长时段运行中的稳定性,而不是只看单机演示效果。