密封宽度与封口线设计对无菌屏障的影响
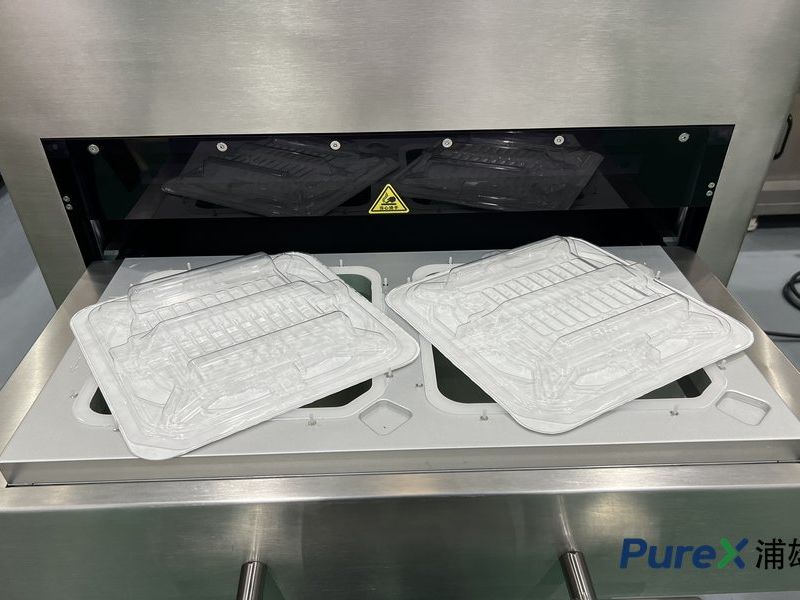
无菌屏障是否可靠,不只取决于封口"牢不牢",还取决于封口"封在哪、封多宽"。密封宽度与封口线的设计,是医疗器械包装设计中容易被忽略、却影响屏障安全的重要环节。
密封宽度:屏障的第一道防线
密封宽度指封口带的宽度。密封带越宽,微生物和气体穿越封口区域的路径越长,屏障的可靠性越好;密封带过窄,即使封口强度合格,屏障的抗风险能力也可能不足。
但密封宽度不是越宽越好:
- 封口带过宽,会挤占 Tyvek 盖材的有效覆盖范围,可能影响盖材的透气面积;
- 封口带过宽还意味着热合区域更大,工艺控制难度增加;
- 密封宽度要与盖材宽度、吸塑盒边缘结构匹配,留出合理的工艺余量。
封口线的位置与形态
封口线是热合发生的区域边界。它的设计要考虑:
- 与吸塑盒边缘的关系:封口线应沿着吸塑盒边缘均匀分布,与边缘轮廓吻合;
- 与盖材边缘的关系:封口线内侧应留有足够的盖材覆盖余量,避免封口带接近盖材边缘造成薄弱点;
- 形态:吸塑盒边缘可能是直线、折线或异形,封口线形态要与边缘结构一致,拐角处尤其要保证封口均匀。
封口线与无菌屏障的关系
无菌屏障的完整性依赖封口带的连续、均匀。封口线上任何一段宽度不足或融合不良,都构成屏障的潜在薄弱点。因此验证时不仅要测整体强度,还要检查封口线全程的均匀性——尤其是在拐角、边缘过渡区域。
设备与工装如何保证
密封宽度与封口线形态,主要由设备的工装(压框、托模)和加热板设计决定:
- 工装压框的封口带形状,直接决定密封宽度与封口线形态;
- 工装与吸塑盒边缘的贴合精度,决定封口线是否均匀;
- 加热板的发热区域要与工装形状匹配,避免热量集中在封口线以外的区域。
验证与确认
确认密封宽度与封口线设计是否合理,通常需要:
- 测量封口带宽度,确认达到设计值且全程均匀;
- 检查封口线位置是否稳定,拐角处有无缺口或过窄;
- 通过剥离试验与密封性验证,确认屏障可靠;
- 多批次抽检,确认封口线在量产中保持稳定。
设计阶段的提醒
产品与包装设计阶段,就应把密封宽度与封口线纳入考虑,与吸塑盒结构、盖材尺寸一起规划。到了量产阶段再发现密封宽度不足,往往需要改工装、改包装设计,代价会大很多。