热封三要素:温度、压力、时间如何决定封口质量
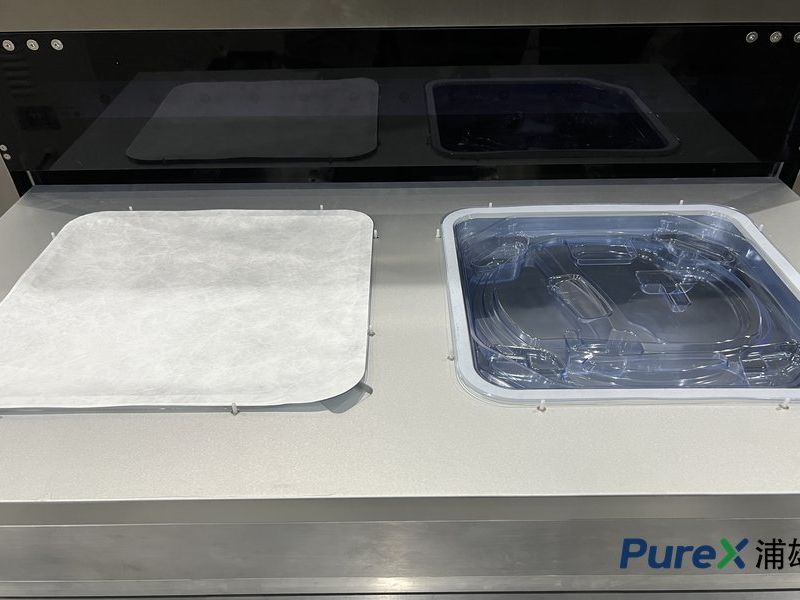
吸塑盒与 Tyvek 盖材的热合封口,看起来只是"加热、加压、保持"三个动作,但封口质量的差异,恰恰藏在这三个动作的配合里。温度、压力、时间,是决定封口质量的三个核心要素,行业内通常称为热封三要素。
温度:决定材料是否真正"热合"
热封的本质,是让吸塑盒边缘与 Tyvek 盖材的表面材料在热量作用下达到熔融状态,再通过压力使两者融合。
温度过低,材料没有充分熔融,两层之间只是"贴"在一起而不是"合"在一起,封口强度不足,剥离时容易分层。温度过高,材料过度熔融甚至降解,可能出现烫伤、变脆、表面发黄,封口区域反而更脆弱。
所以温度不是一个"越高越好"的值,而是一个需要与材料特性匹配的窗口。不同的吸塑盒材料、不同型号的 Tyvek,对应的合适温度范围不同,需要在试机中确认。
压力:保证接触与均匀
热量通过加热板传递,但如果加热板与产品贴合不紧密,热量传递就不均匀。压力让加热板、Tyvek、吸塑盒边缘三者紧密贴合,保证热量均匀传递,也让熔融后的材料充分融合。
压力不足,封口线可能出现局部虚封;压力过大,可能压坏吸塑盒边缘结构或把材料挤变形。压力的均匀性比压力大小更关键——同一根封口线不同位置受力不均,就会出现一段封得好、一段封不上的情况。
时间:让热量充分作用
时间决定热量"作用多久"。封口时间过短,热量来不及充分传导,材料熔融不充分;时间过长,热量过度积累,同样会导致过封。
时间还与冷却衔接——热合完成后需要冷却定型,冷却时间不足,封口强度在后续搬运、堆叠中可能不稳定。设备节拍设计时,要同时考虑封口时间和冷却时间的总和。
三要素如何配合
三要素不是孤立调节的,它们相互制约:
- 温度偏低时,可以适当延长封口时间弥补热量;
- 压力偏小时,温度与时间的配合窗口会变窄;
- 三者中任何一个偏离合适范围,封口质量都会下降。
因此,工艺调试的正确做法是:以材料特性为基准,先确定温度的大致范围,再配合压力与时间微调,用试封样品验证封口强度,逐步逼近稳定的工艺窗口。
对设备和操作的要求
三要素的稳定控制,考验的是设备的温控精度、压力机构的一致性与时间控制的准确性。这也是选型时考察设备的关键点——不是看参数表上的标称值,而是看设备能否在实际生产中稳定维持设定好的三要素组合。