从放料、封口到输出:一台全自动封口机的完整工序
从放料、封口到输出:一台全自动封口机的完整工序
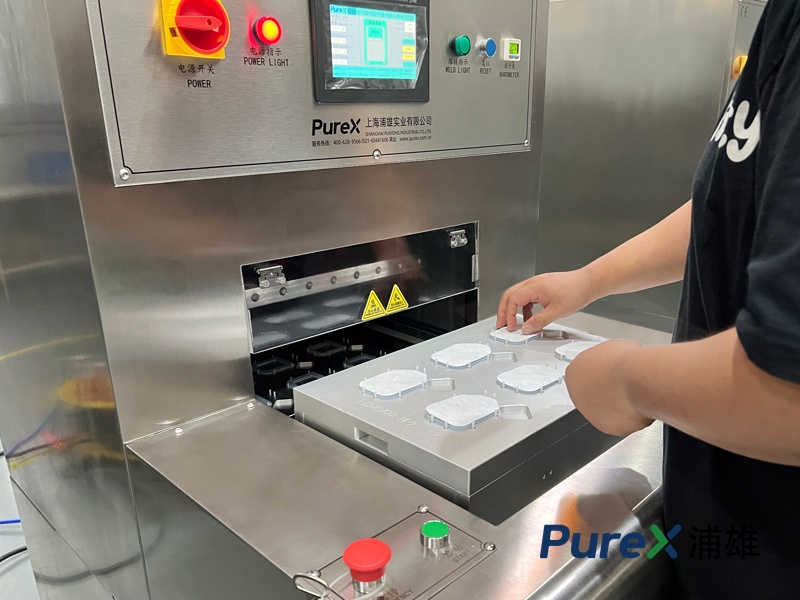
全自动封口机之所以"自动",在于它把封口的各个动作串联成了一条连续的生产流程。理解这条流程,也就理解了设备为什么这样设计,以及哪些环节决定质量。
第一道工序:上料
全自动设备的上料分为两部分:吸塑盒的上料和盖材的供给。
吸塑盒通常由料仓或输送线送入工位,设备通过定位机构保证每个盒子的位置一致。盖材则通过送料机构按节拍供给到吸塑盒上方。上料环节的核心要求是稳定——位置偏差会给后续封口带来直接影响。
第二道工序:定位
上料完成后,设备对吸塑盒进行精确定位,确保吸塑盒边缘与盖材、与加热工装对齐。定位不准,封口线就会偏移,密封宽度不均匀。定位环节在高速流转中尤其考验设备的设计与制造精度。
第三道工序:热封
这是整台设备的核心工序。加热板按设定温度、压力、时间下压,将 Tyvek 盖材与吸塑盒边缘热合在一起。热封的质量,取决于三个要素的配合:温度是否均匀、压力是否一致、时间是否准确。设备在这一环节的表现,直接决定封口的剥离强度与密封完整性。
第四道工序:冷却
热封完成后,封口区域温度较高,材料尚不稳定。冷却工序让封口区域快速降温定型,固化密封结构。冷却不充分,封口强度会受影响,产品堆叠时也可能发生粘连或变形。
第五道工序:检测与输出
成品在输出前,设备可以对封口状态进行检测,识别漏封、偏移、破损等异常,并自动剔除不良品。合格品进入下料收集环节,按设定方式码放或输送至下一工序。
工序之间的协同
全自动设备的难点不在单个工序,而在工序之间的衔接。上料节拍慢了,热封工位就会等待;冷却时间不足,输出环节就会出现不良。因此,全自动封口机的设计是围绕"整线节拍平衡"展开的,各工位动作时序由控制系统统一协调。
对使用者的启示
了解完整工序后,您会更清楚验收设备时该看什么:不仅看封口效果,还要看各工序的衔接稳定性、换型时的调整便利性,以及异常处理机制是否完善。带着真实产品做连续试产,观察整套流程的连贯性,是验证设备成熟度比较可靠的方式。